

Carbura de siliciu este un material dur, fragil, încăpățânat din punct de vedere chimic, iar această combinație îl face unul dintre cele mai solicitante substraturi pentru a obține un finisaj epi-gata. Lustruirea substratului cu carbură de siliciu nu este o singură operație, ci o secvență în care fiecare etapă trebuie să îndepărteze daunele create de cea dinaintea ei și o greșeală la suprafețele grosiere de la capăt mult mai târziu ca ceață, zgârieturi sau un strat epitaxial slab. Acest ghid prezintă lanțul procesului de la șlefuire până la șlefuire și lustruire, explică cum să bugetați daunele subterane, acoperă selecția consumabilelor în fiecare etapă și descrie metrologia și disciplina de manipulare care decide dacă suprafața este cu adevărat pregătită.
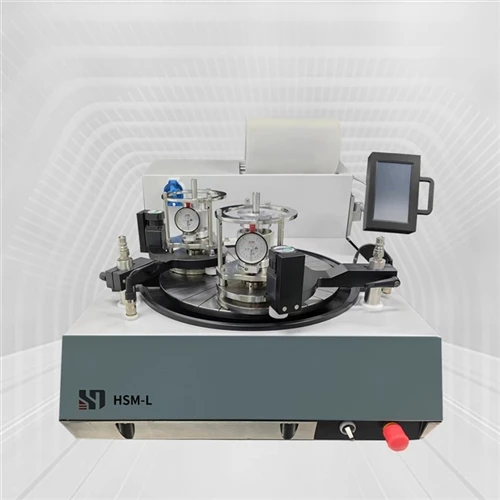
De ce un substrat cu carbură de siliciu este greu de finisat
Dificultatea vine din trei proprietăți care se întăresc reciproc.
Un substrat de carbură de siliciu este extrem de dur, aproape de diamant pe scara de duritate, astfel încât selecția abraziv este îngustă și ratele de îndepărtare sunt scăzute. De asemenea, este fragil, ceea ce înseamnă că materialul este îndepărtat printr-o combinație de micro-fractură și deformare plastică, iar deteriorarea fracturii se extinde sub suprafața vizibilă. Și este inert din punct de vedere chimic, rezistând chimilor apoase care fac planarizarea mecanică chimică eficientă pe filmele de siliciu și oxid, astfel încât procesul se bazează mai mult pe acțiunea mecanică decât ar fi un flux de siliciu comparabil.
Consecințele sunt practice. Ratele de îndepărtare sunt mai mici, astfel încât timpul de proces este mai lung și costul unei reprelucrări este mare. Daunele subterane sunt mai adânci decât sugerează rugozitatea suprafeței, astfel încât un substrat poate arăta acceptabil în timp ce stratul de deteriorare este încă prezent. Iar diferența de duritate dintre substrat și abraziv înseamnă că opțiunile de tampon și abrazive care funcționează în altă parte se transferă prost.
Al patrulea factor este substratul de carbură de siliciu în sine. Napolitanele sunt subțiri, scumpe și adesea au un diametru mare și pot avea un strat epitaxial sau structuri de dispozitiv. Prin urmare, manipularea daunelor și a contaminării implică un cost care depășește costul consumabil al operațiunii.
Lanțul de proces de la șlefuire până la lustruirea finală
Lustruirea substratului cu carbură de siliciu este organizată în mod normal ca un lanț de etape progresiv mai fine, fiecare cu o țintă de îndepărtare definită și un criteriu de ieșire definit.
Măcinarea cu un abraziv fix îndepărtează cea mai mare parte a materialului și stabilește planeitatea și grosimea. Este cea mai rapidă etapă și, de asemenea, cea care introduce cea mai profundă daune. Se folosesc roți de șlefuit diamantat cu granulație și aderență controlate, iar controlul cheie este de a îndepărta suficient material pentru a stabili geometria fără a genera daune mai adânci decât poate elimina etapa următoare.
Urmează lipirea substratului de carbură de siliciu cu o suspensie abrazivă liberă, folosind diamant sau un abraziv dur pe o placă de lepătură. Scopul său este de a înlătura deteriorarea de la șlefuire și de a îmbunătăți planeitatea și uniformitatea grosimii. Lepuirea este locul în care variația totală a grosimii și deformarea sunt de obicei aduse sub control și unde stratul de deteriorare este redus la o adâncime pe care o poate rezolva lustruirea.
Lustruirea înlătură apoi daunele reziduale și reduce rugozitatea către ținta finală. Lustruirea grosieră cu diamant de câțiva microni reduce daunele lăsate de șlefuire; lustruirea intermediară cu diamant mai fin rafinează suprafața; lustruirea finală cu diamant sub-micron, adesea pe un tampon moale și uneori cu un suport asistat chimic, produce finisajul pe care următorul proces îl necesită.
Fiecare etapă trebuie să îndepărteze mai mult decât adâncimea deteriorării din etapa anterioară, iar cantitatea de îndepărtare, nu mărimea granulației, este cea care determină dacă lanțul funcționează. Acesta este cel mai important principiu în lustruirea substratului cu carbură de siliciu și este cel mai des încălcat atunci când un pas este scurtat pentru a economisi timp.
Bugetarea daunelor subterane
Daunele subterane reprezintă costul ascuns în orice proces de substrat cu carbură de siliciu și poate fi planificat mai degrabă decât descoperit.
Regula care guvernează lanțul este că o etapă trebuie să îndepărteze cel puțin adâncimea deteriorării create de etapa anterioară și, în practică, considerabil mai mult, deoarece adâncimea deteriorării variază în funcție de presiunea, viteza și starea abrazivă. Măcinarea poate lăsa daune extinse de la câțiva microni până la zeci de microni, în funcție de nisip și de forța de jos. Lepătura reduce substanțial această cifră. Fiecare pas de lustruire o reduce și mai mult.
Acolo unde îndepărtarea într-o etapă este insuficientă, deteriorarea rămâne și este îngropată sub o suprafață mai netedă. Rezultatul apare mai târziu ca ceață după o etapă ulterioară, ca zgârieturi împrăștiate după epitaxie sau ca comportament electric care nu se potrivește cu specificația. Deoarece dovezile apar la capătul lanțului, îndepărtarea insuficientă este adesea diagnosticată greșit ca o problemă finală de lustruire.
O abordare practică este de a stabili, pentru fiecare etapă, îndepărtarea necesară pentru a înlătura deteriorarea anterioară cu marjă, de a o verifica o dată cu o secțiune transversală sau o metodă de inspecție sensibilă la deteriorare și apoi de a menține atât îndepărtarea, cât și parametrii procesului care au produs-o. Orice modificare a forței de deplasare, a vitezei plăcii sau a alimentării cu abraziv modifică adâncimea deteriorării și, prin urmare, invalidează ipoteza.
Consumabile pe etape
Din etapă urmează selecția consumabilelor, iar fiecare etapă are propriii parametri critici.
Roțile de șlefuit sunt specificate în funcție de granulația diamantată, concentrație, tipul de aderență și gradul. O roată care taie agresiv îndepărtează materialul rapid, dar creează daune mai profunde; o legătură mai moale prezintă un abraziv proaspăt și poate reduce încărcarea, dar se uzează mai repede. Echilibrul este stabilit de daunele pe care etapa următoare le poate elimina.
Consumabilele de lepare cuprind materialul plăcii, abrazivul și suportul. Plăcile din fontă sunt tradiționale și rămân comune; plăcile compozite și canelate modifică transportul șlamului și comportamentul de planeitate. Diamantul abraziv la zece până la treizeci de microni se potrivește lucrărilor mai grele, cu dimensiuni mai fine utilizate acolo unde deteriorarea anterioară este deja superficială. Chimia purtătorului afectează reținerea nămolului și curățarea plăcilor.
Consumabilele de lustruire sunt tamponul și pasta de diamant. Tampoanele dure mențin planaritatea și produc o planeitate mai bună cu prețul unui risc mai mare de defect; Tampoanele moi oferă finisaje mai fine și defecte mai mici, dar tind să rotunjească marginile și să reducă planarizarea. Tampoanele cu caneluri definite ajută la transportul nămolului și pot îmbunătăți uniformitatea. Suspensia de diamant ar trebui specificată pe distribuția dimensiunii particulelor, mai degrabă decât pe nisipul nominal, deoarece coada grosieră este cea care generează zgârieturi într-un material la fel de fragil ca carbura de siliciu. Purtătorii pe bază de glicol și ulei sunt obișnuiți, deoarece se udă bine și rezistă la evaporare pe un ciclu lung.
| Etapă | abraziv tipic | Pad sau farfurie | Ținta de eliminare | Scop |
|---|---|---|---|---|
| Măcinare | Roată diamantată, granulație grosieră | Roată, abraziv fix | Îndepărtarea în vrac | Stabiliți grosimea și planeitatea |
| Lepând | Diamant de la 10 la 30 microni | Fontă sau placă compozită | Deteriorări clare de măcinare | Variația totală a grosimii și urzeală |
| Lustruire grosieră | Diamant de la 3 la 9 microni | Pad dur | Deteriorări clare de lapă | Planaritate și rugozitate medie |
| Lustruire intermediară | Diamantul de la 1 la 3 microni | Pad mediu | Rafinați stratul deteriorat | Reducerea rugozității |
| Lustruire finală | Diamantul sub 1 micron | Tampă moale, uneori asistență chimică | Îndepărtați daunele reziduale | Finisaj de suprafață epi-gata |
| Curatenie | Chimia potrivită cu purtătorul | Perie sau imersie | Îndepărtați reziduurile | Controlul contaminării cu particule și metale |
Ținte de rugozitate, metrologie și ce să măsoare
Specificația finală numește de obicei o cifră de rugozitate, dar rugozitatea singură nu este un criteriu de acceptare suficient pentru lustruirea substratului cu carbură de siliciu.
O suprafață poate îndeplini o țintă de rugozitate medie și poate încă purta zgârieturi, daune reziduale sau contaminare care vor afecta procesul următor. Prin urmare, metrologia utilă combină mai multe măsurători. Rugozitatea medie și maximă de la un profiler optic descriu textura. Inspecția la zgârieturi, fie prin câmp întunecat, împrăștiere cu laser sau o gravare decorată, dezvăluie defecte discrete pe care le ascunde rugozitatea medie. Variația totală a grosimii și arcul sau urzeala descriu geometria pe care o va moșteni pasul litografiei. Și o metodă sensibilă la daune, cum ar fi o inspecție în secțiune transversală sau o gravare controlată, estimează daunele reziduale subterane.
Măsurarea trebuie efectuată în mod consecvent, în aceeași etapă a lanțului și după aceeași curățare, deoarece o citire făcută înainte de curățare nu este comparabilă cu cea făcută după. Metrologia care este aplicată inconsecvent produce mai degrabă argumente decât date, iar în acest proces argumentele sunt costisitoare.
Curățare, manipulare și control al contaminării
Un substrat de carbură de siliciu este contaminat cu ușurință și curățat cu dificultate.
Reziduurile de pe suport, tamponul și abrazivul trebuie îndepărtate complet, iar chimia de îndepărtare trebuie să se potrivească cu suportul. Reziduurile pe bază de apă se curăță cu chimie apoasă; reziduul pe bază de ulei sau glicol necesită un solvent sau o secvență pe bază de surfactant, urmată de o clătire. Contaminarea cu metal de pe placă, operația de condiționare sau instalația de instalații a mașinii este o preocupare deosebită, deoarece poate difuza în timpul procesării ulterioare la temperaturi ridicate.
Manipularea contează la fel de mult ca chimia. Zgârieturile din spate, așchiile de margine și transferul de particule din casete și suporturi reduc toate randamentul, iar o napolitană care este deteriorată mecanic în timpul manipulării nu poate fi recuperată prin lustruire. Disciplina camerei curate, instrumentele de manipulare a plachetelor și depozitarea controlată sunt, prin urmare, mai degrabă parte a procesului decât un detaliu administrativ.
Igiena consumabilelor este al treilea element. Plăcile și tampoanele trebuie să fie îmbrăcate sau înlocuite după un program definit, șlamul trebuie filtrat la punctul de utilizare, iar un tampon care transportă resturi încorporate dintr-o execuție anterioară ar trebui tratat ca o sursă de defecte și nu ca un consumabil cu durata de viață rămasă.
Greșeli de evitat
Trecerea la etapa următoare înainte ca daunele anterioare să fie eliminate.Aceasta este cea mai frecventă cauză de ceață și zgârieturi care apar numai după epitaxie.
Specificarea diamantului numai pe granulația nominală.Distribuția dimensiunii particulelor și coada grosieră determină deteriorarea prin zgârieturi într-un substrat fragil.
Amestecarea chimilor purtătorilor.Chimia apoasă pe un reziduu de ulei sau glicol, sau invers, lasă pelicule care mai târziu provoacă defecte.
Folosirea unui tampon dur pentru a rezolva o problemă de planeitate.Poate îmbunătăți variația totală a grosimii în timp ce crește defectivitatea și ar trebui să fie o tranzacție deliberată, mai degrabă decât o implicită.
Ignorând variația totală a grosimii până la etapa finală.Geometria, mai ales după ce napolitana este subțiată, este foarte greu de recuperat ulterior.
Tratarea curățeniei ca pe o formalitate.Reziduul de la lustruirea substratului cu carbură de siliciu este o sursă de contaminare pentru fiecare pas din aval.
Sari peste filtrare.Recircularea reziduurilor în suspensie provoacă zgârieturi care arată ca o problemă de specificație abrazivă.
FAQ
Î1: De ce lustruirea substratului cu carbură de siliciu este mai grea decât lustruirea cu siliciu?
Un substrat cu carbură de siliciu este mai dur și mai inert din punct de vedere chimic decât siliciul, astfel încât îndepărtarea se bazează mai mult pe acțiunea mecanică, ratele sunt mai mici și deteriorarea subterană se extinde mai profund în raport cu rugozitatea obținută.
Î2: Cât de mult material trebuie îndepărtat fiecare etapă?
Cel puțin adâncimea avariei introduse de etapa anterioară, cu marjă. Adâncimea depinde de nisip, forța de coborâre și viteză, așa că ar trebui verificată mai degrabă decât presupusă.
Î3: Poate un substrat să arate bine și să fie încă defect?
Da. Rugozitatea medie poate îndeplini specificațiile în timp ce rămân zgârieturi și daune subterane. Sunt necesare inspecția la zgârieturi și o verificare sensibilă la deteriorări, alături de metrologia rugozității.
Î4: Ce purtător este folosit pentru lustruirea substratului cu carbură de siliciu?
Purtătorii pe bază de glicol și ulei sunt obișnuiți deoarece se udă bine, rezistă evaporării pe cicluri lungi și se curăță în mod previzibil. Alegerea trebuie să se potrivească cu restul secvenței de curățare.
Î5: Ce cauzează ceață după epitaxie?
De obicei, îndepărtarea insuficientă într-o etapă de lustruire, lăsând leziuni care devin vizibile numai după creșterea stratului epitaxial. Examinați cantitățile de îndepărtare prin lanț, mai degrabă decât doar pasul final.
Î6: Cât de des ar trebui înlocuite plăcuțele și plăcile?
Pe un program definit legat de rata de îndepărtare și datele defectelor, nu de o evaluare subiectivă a aspectului. Resturile încorporate sunt o sursă de defecte chiar dacă suprafața pare intactă.
Î7: Este nevoie de asistență chimică pentru lustruirea finală?
Poate ajuta la reducerea daunelor și la îmbunătățirea finisajului pe substraturi dure, dar trebuie să fie compatibil cu suportul, tamponul și secvența de curățare. Doar îndepărtarea mecanică poate atinge multe specificații.
Concluzie
Lustruirea substratului cu carbură de siliciu reușește sau eșuează pe logica lanțului. Fiecare etapă trebuie să îndepărteze mai mult decât daunele create înainte de ea, consumabilele din fiecare etapă trebuie să fie potrivite între ele, iar criteriile de acceptare trebuie să privească dincolo de rugozitatea medie. Planificați bugetul de deteriorare, verificați eliminarea cu date, controlați contaminarea, iar finisajul devine reproductibil în loc de ocazional.
Hisemi Technology (Beijing) Ltd. furnizează mașini de șlefuit și de lustruit, tampoane de lustruit, șlamuri de diamant și consumabile de lepăt pentru aplicații de semiconductori, optice și de inginerie de precizie, cu suport tehnic pentru dezvoltarea procesului. Trimiteți-ne detaliile substratului dvs. de carbură de siliciu, bugetul de deteriorare și ținta de rugozitate, iar echipa noastră vă va recomanda o secvență de proces și un set de consumabile.


